无锡精密模具:从设计到量产,读懂注塑模具加工的核心逻辑
在长三角制造业版图中,无锡一直是个绕不开的名字。这里聚集了大量电子、汽车零部件、医疗器械和日用消费品企业,而支撑这些行业产品落地的关键一环,正是模具。说到无锡精密模具,很多采购负责人关心的不只是价格,更在意模具的精度稳定性、注塑成型的一致性,以及从设计到维修的响应速度。本文围绕塑胶模具设计、注塑模具加工、双色模具、精密零件加工等实际环节,把模具制造中那些容易被忽略的细节讲清楚。
精密模具的“精密”到底体现在哪里
不少人把模具精度简单理解为尺寸公差小,其实这只是其中一面。真正意义上的精密模具,至少包含三个层面的要求:
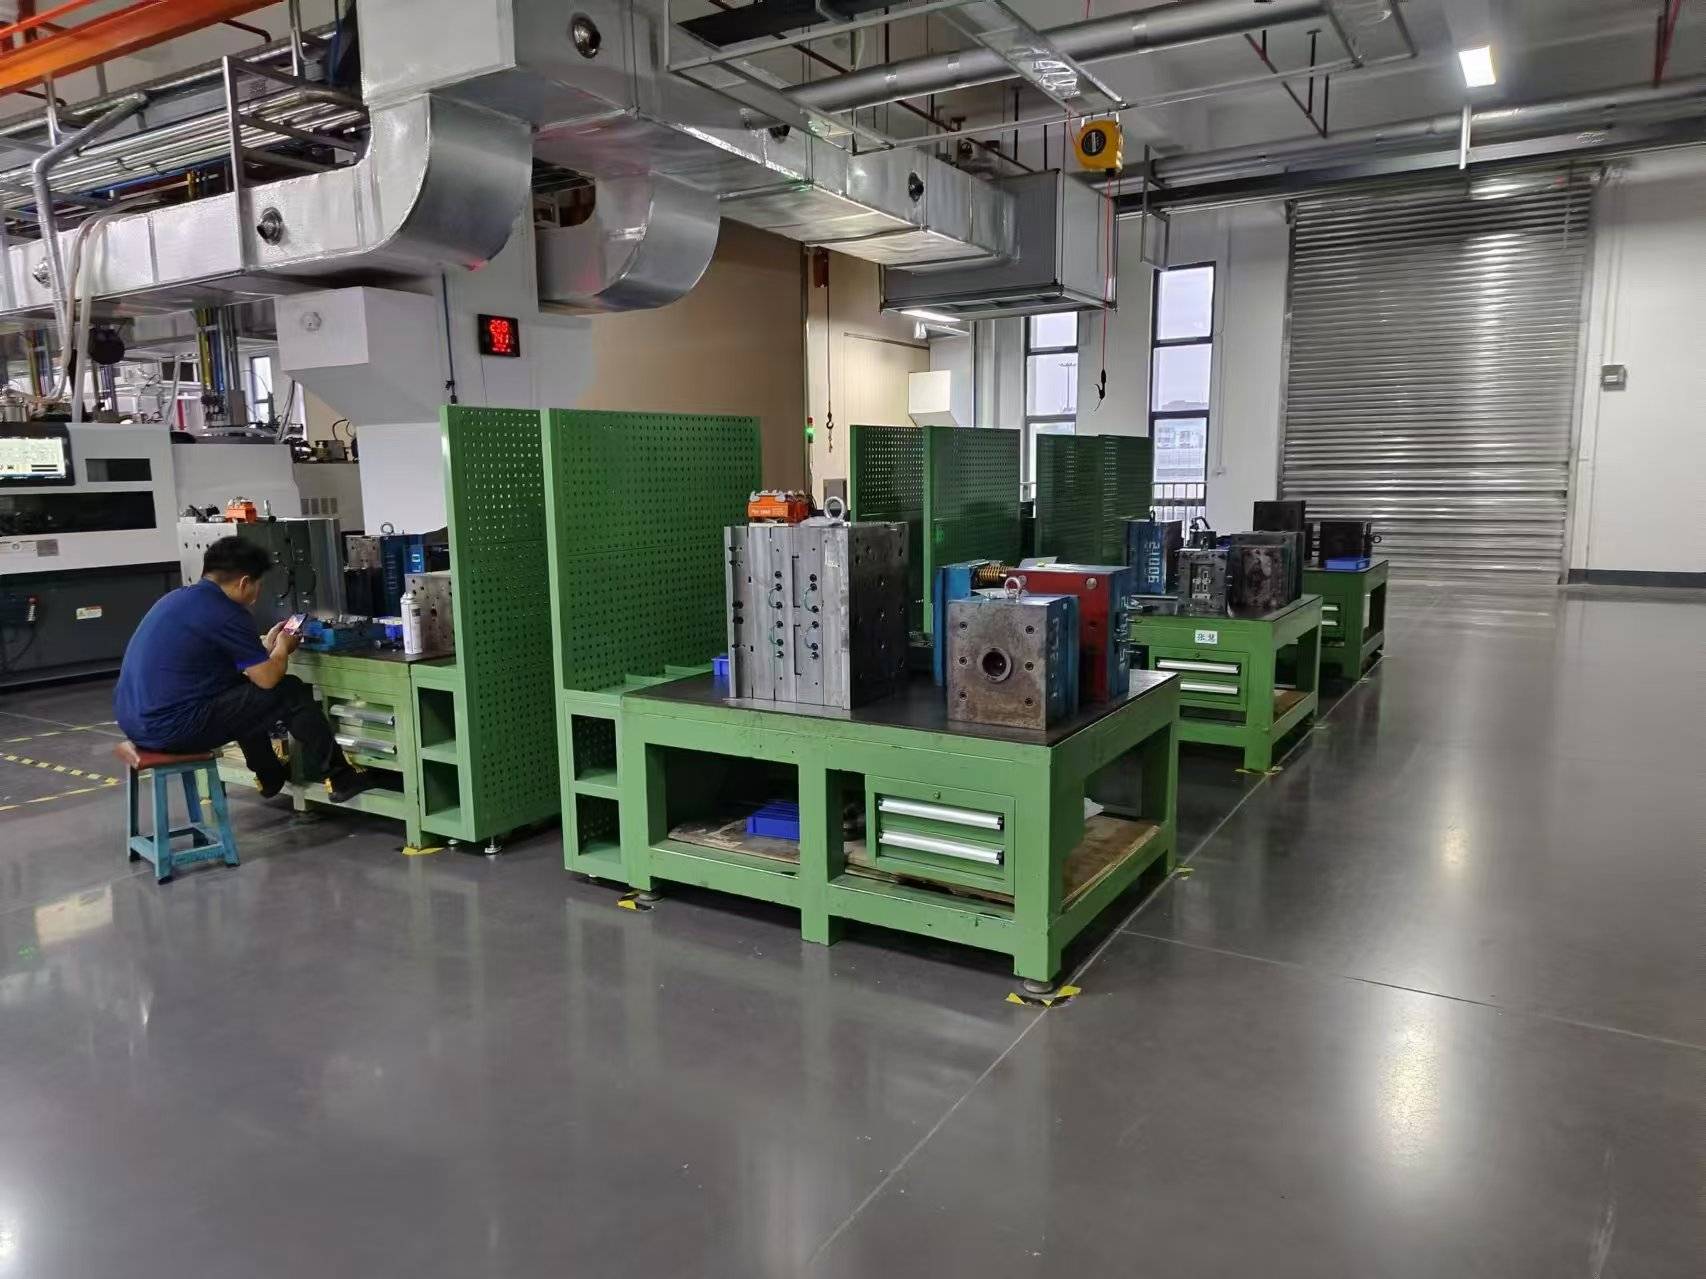
- 尺寸精度与配合精度:型腔、型芯、滑块、镶件的配合间隙往往控制在0.01mm级别,分型面的贴合程度直接影响飞边大小。
- 成型稳定性:同一套模具在连续生产几万甚至几十万模次后,尺寸漂移要尽可能小,这对钢材选型、热处理工艺和冷却水路设计都提出要求。
- 表面质量:透明件、高光件、外观件对抛光等级和纹理蚀刻的要求差异很大,模具厂需要根据产品用途匹配相应的表面处理方案。
在无锡及周边地区,电子连接器、汽车内饰件、医疗耗材外壳等产品对模具精度的要求普遍较高,这也是本地精密模具定制需求持续增长的原因之一。
塑胶模具设计:决定成败的前置环节
模具好不好用,七分看设计。塑胶模具设计不是简单地把产品3D图“挖”出型腔,而是要综合考虑材料收缩率、脱模斜度、浇口位置、顶出方式、排气布局和冷却效率。几个常见的设计要点值得关注:
- 浇口位置与流道平衡:多点进胶时,流道平衡没做好,容易出现填充不均、熔接痕明显的问题。热流道与冷流道的选择也要结合产量和材料特性判断。
- 冷却水路布局:冷却时间通常占整个注塑周期的较大比例,水路走向不合理会拉长成型周期,还可能造成产品翘曲。随形冷却在水路复杂件上的应用越来越普遍。
- 脱模与顶出设计:深腔件、薄壁件对顶出平衡要求高,顶针、司筒、推板、气顶的组合方式需要提前模拟验证。
- 模流分析:在开模前用模流分析软件预判填充、保压、冷却和变形趋势,能有效减少试模次数,缩短交期。
一套成熟的塑胶模具设计方案,往往在图纸阶段就已经把后续注塑加工中可能出现的问题提前规避掉了。
注塑模具加工:从钢材到成品的工艺链条
注塑模具加工涉及多道工序的衔接,任何一环出偏差都会在试模时暴露出来。典型的加工流程包括:
- 模架与钢材选型:根据产品批量、材料腐蚀性和精度要求选择P20、718、S136、H13等不同钢种。
- 粗加工与精加工:CNC铣削、深孔钻、线切割、电火花(EDM)加工型腔细节和清角部位。
- 热处理:淬火、回火、氮化处理提升表面硬度和耐磨性,控制变形量是关键。
- 研磨与抛光:根据产品外观要求达到相应的镜面或纹面效果。
- 装配与试模:滑块、斜顶、顶出系统装配到位后进行T0、T1试模,逐步调整工艺参数。
对于有精密零件加工需求的客户,模具厂通常还能承接电极、镶件、夹具等配套零件的加工,形成从模具到零件的一站式配套能力。
双色模具:多材料成型的应用场景
双色模具这两年在消费电子、汽车按键、工具手柄、牙刷柄等产品上应用越来越多。它的核心价值在于把两种颜色或两种材料的成型合并到一套模具、一台注塑机上完成,减少后道组装工序。常见形式包括双色注塑(转模、转芯)和包胶成型(硬胶包软胶)。
双色模具的难点主要集中在两个方面:一是两次成型的定位精度,转盘或转芯的重复定位误差要控制得很小;二是两种材料的结合强度,需要匹配相容性好的材料组合,并在工艺上控制好模温和保压。选择有双色模具经验的模具厂,能少走不少弯路。
模具维修与保养:延长模具寿命的关键
模具不是交付就结束的产品。生产过程中的磨损、磕碰、锈蚀、水路堵塞都会影响模具状态。模具维修通常涉及型腔修补、镶件更换、顶针复位、排气槽清理、滑块磨损修复等工作。建立定期保养机制,比出了问题再抢修更划算:
- 按模次制定保养计划,定期清洗水路、检查顶出系统和导向件磨损。
- 停产期间做好防锈处理,尤其是水路和型腔表面。
- 保留模具图纸和维修记录,便于快速定位问题。
如何挑选合适的中小型模具供应商
面对市场上数量众多的模具厂,采购方可以从几个维度做判断:看设备配置是否覆盖设计、加工、检测全流程;看是否有稳定的注塑加工配套能力,能否提供试模和小批量打样;看质量检测手段,三坐标测量、影像仪等设备是否齐全;看沟通效率,设计变更和维修响应是否及时。对于需要无锡精密模具配套的企业来说,地理距离近、沟通成本低,也是实际生产中不可忽视的优势。
模具制造是一门靠经验积累又不断被新技术推动的手艺。从塑胶模具设计到注塑模具加工,从双色模具开发到日常模具维修,每个环节都需要扎实的工艺功底和稳定的品控体系。选对合作伙伴,产品落地就成功了一半。